紫外光固化胶(UV 胶)是一类液态粘接材料,在紫外线照射条件下完成固化,能够实现极快的定位固定,非常适合对工艺可控性要求高的装配场景。对于工程师、采购及产品团队来说,UV 胶的价值不只是固化速度快,更兼顾快速初固强度、整洁胶线、部分配方具备高透光性,适配大批量自动化组装产线。但 UV 固化并非万能工艺,只有当紫外光可以抵达胶层,基材、粘接结构与生产条件匹配固化机理时,才能发挥最佳性能。
一、紫外光固化胶是什么,固化如何发生
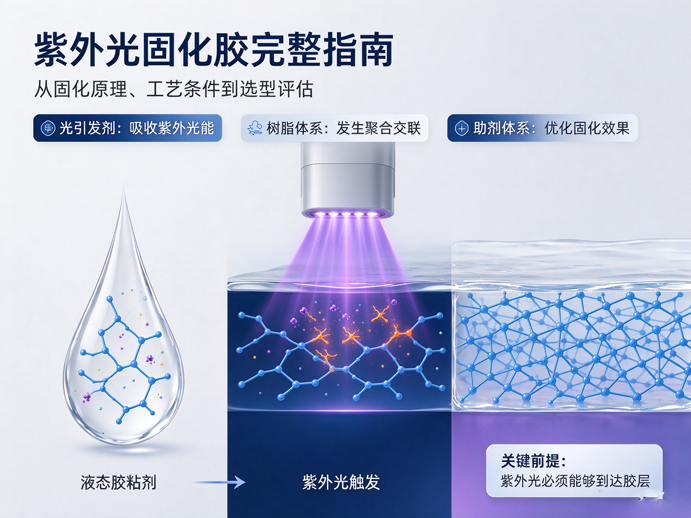
紫外光固化胶大多为单组份体系,配方主要包含反应性低聚物、单体、各类助剂以及光引发剂。当对应波段的紫外线照射到胶层,光引发剂吸收光能,触发聚合交联反应,胶水迅速由液态转变为固态高分子网络结构。
与双组份胶水混合即开始反应不同,UV 胶在未受到紫外光照时会持续保持液态,给操作人员充足时间完成零件对位、点胶摆放;装配定位完成后,光照即可按需触发快速固化,生产中可以大幅缩短粘接后等待流转的时间。
UV 胶最终固化效果受多重条件共同影响:
光源波长与胶水配方匹配度
光照辐照强度
曝光时间
光源与胶层之间距离
基材透光性、光线可到达性
胶层厚度
粘接表面洁净度与配合状态
不同配方侧重点各不相同:有的主打刚性结构固定,有的侧重柔韧性、可剥离、高透光、低收缩。选型不能只看固化速度,需要结合实际应用场景综合判断。
二、为什么 UV 胶固化速度快
UV 胶能够实现秒级固化,核心是足够的紫外能量抵达光引发剂后,聚合反应会立刻启动。它不需要依靠湿气渗透、高温烘烤,也无需溶剂挥发,依靠光致聚合实现物态转变,不是简单的 “晾干” 过程。
实际生产中,点胶完成后胶水可以稳定维持液态,UV 照射瞬间即可锁死零件。相较于常温慢固化胶水,工件固化后可以快速流转、检测、进入下一道工序,广泛用于玻璃、电子元器件、显示部件、小型精密组件等对装配对位精度要求高的产品。
需要注意:表面快速固化不等于胶层完全深度固化。如果胶层过厚、光路被遮挡,表层固化快,胶层深处可能固化不完全,因此除胶水配方外,生产工艺验证同样至关重要。
三、紫外光固化胶核心优势
1. 高生产节拍,提升产能
按需触发固化,无需等待数分钟乃至数小时获得操作强度,受控紫外光源下几秒即可完成固化。大批量产线可以减少在制品积压,消除工艺瓶颈,提升整体生产效率。
2. 精密点胶,粘接外观整洁
单组份 UV 胶适配精细点胶工艺,可以形成细胶线、点状胶层,溢胶可控,适合小型设备、显示组件,对外观要求严苛的装配场景十分友好。选型时重点参考粘度、固化窗口、光学外观以及返修需求。
3. 优异的视觉效果
大量 UV 胶配方固化后胶层清澈透明,在透明 / 半透明组件粘接中优势明显。面向消费终端产品、光学元器件、装饰件、显示类产品,可有效避免胶层雾度、黄变、溢胶带来的品质缺陷。
4. 适配自动化产线
UV 固化工艺可与自动点胶、视觉对位、定点曝光工位深度结合。固化动作可以设置在工艺特定节点,工艺设计到位后,能够保障稳定的生产节拍。
四、UV 胶的局限性与潜在风险
UV 胶性能优异,但前期选型评估必须正视它的短板,很多项目延期正是因为把固化方式当成次要细节,而非设计约束条件。
阴影区与光路遮挡紫外线无法抵达的位置,胶水会固化不完全甚至完全不固化。不透光外壳、金属搭接区域、深腔体、倒扣结构均属于高风险位置。这类工况建议评估其他胶种或者双固化体系(UV + 热 / 湿气固化)。
基材透光性约束多数 UV 胶应用,至少一侧基材需要可以透过对应波段紫外光,或者胶层直接暴露在光源下。普通玻璃、部分透明塑料透光良好,但部分看似透明的材料含有颜料、涂层、紫外阻隔助剂,会抑制固化反应。
胶层厚度限制紫外光穿过胶层能量会不断衰减,过厚胶层容易出现固化不均。薄且受控的胶层更容易实现稳定固化;如果需要大间隙填充,UV 胶往往不是最优选择。
基材耐热与应力风险虽然 UV 固化一般不需要烘箱加热,但 UV 光源本身会产生热量;部分配方固化收缩会对薄玻璃、脆弱塑胶件产生内应力,精密显示类产品需要评估应力开裂风险。
固化设备依赖性粘接效果不仅取决于胶水,还受光源状态、波长匹配、曝光几何位置、设备维护、质量管控影响。再好的胶水,如果固化设备不匹配,量产依然会出现失效问题。
五、UV 胶典型适用场景
UV 胶最适合胶层可被光线照射、基材尺寸稳定,需要快速精密固化的装配工况。
1. 玻璃及透明组件粘接
玻璃‑玻璃、玻璃‑金属是 UV 胶经典应用场景,追求透明胶线与整洁外观。工装治具、装饰件、传感器、显示组件均大量使用。
2. 透明塑料粘接
部分透明塑料可以实现良好粘接,但务必评估基材兼容性。不同亚克力、PC、PET 材料,应力开裂、表面能、紫外透过能力差异很大,需要提前做验证测试。
3. 电子与显示组装
小型零件、摄像头模组、显示膜层、触控组件等精密电子组件,看重点胶形态可控、溢胶少、工艺重复性,UV 胶可以很好匹配这类需求。
4. 光学元器件与精密零件
光学组件对雾度、折射率、粘接几何稳定性要求高;UV 胶允许先对位、后固化,给精密装配带来很大操作便利。
六、影响固化品质的工艺与设备要点
想要获得可靠 UV 粘接效果,不能只关注胶水本身,整套生产条件都会影响固化一致性、外观与长期可靠性。
波长与辐照强度匹配光源输出波段必须匹配光引发剂的响应区间。波长不匹配,即使光源亮度很高,依旧会固化慢或者固化不完全;辐照强度不足,就需要延长曝光时间,甚至达不到固化深度。
曝光时间与治具设计曝光时长、光源距离、照射角度、工装结构,共同决定胶层实际接收能量。实验室测试合格的样品,放到量产工装,一旦产生阴影、光源距离改变,固化表现会发生变化。
基材表面处理油污、脱模剂、粉尘、指纹、低表面能,即便肉眼看胶水已经固化,依旧会造成附着力失效。表面状态是产品验证中不可忽视的一环。
固化质量管控品质验证不能仅依靠肉眼观察。可以验证:表干状态、操作强度、胶层外观、破坏性测试、能量监测,以及对应使用环境的老化测试。如果是临时固定、可拆解粘接,则需要选用可剥离型 UV 胶配方。
七、紫外光固化胶选型思路
选型应当从装配结构与生产工艺出发,而不是简单选择产品大类。合适的 UV 胶,是可以在实际结构条件下稳定固化,同时满足力学、外观、耐环境以及产线节拍要求的配方。
优先确认基材兼容性梳理所有粘接基材,包括涂层、油墨、薄膜、表面处理。同一支 UV 胶粘接玻璃表现优秀,用在 PC 或者处理后的金属上性能会发生变化,基材配对和胶水本身同等重要。
固化深度匹配粘接结构薄胶层、光路通畅属于理想工况;如果存在间隙、搭接阴影边缘,要确认固化可以覆盖全部粘接区域,不要把表面固化等同于整体完全交联。
平衡刚性与柔性需求刚性配方尺寸稳定性好,但容易向脆性、异质基材传递应力;柔性配方可以更好缓冲热胀冷缩、冲击、剥离应力。这种取舍往往比标称强度数值更关键。
评估光学外观表现面向可视胶缝、镜头、透明外壳,需要考察透明度、颜色、雾度、长期抗黄变性能。粘接强度达标,但外观不达标,产品依然会被判定不合格。
耐环境性能评估考虑产品实际使用环境:湿度、清洗剂、温度循环、机械载荷。实验室合格,不等于复杂实际工况下可以长期稳定工作。
匹配产线生产速度高功率光源下部分配方固化极快;另一些配方需要更长曝光,保障充分交联与附着力。选型需要找到质量达标,同时工艺窗口合理的方案。
八、常见选型误区及不适合 UV 胶的工况
选型常见错误:只看重固化速度,后期才发现粘接区域存在阴影、基材阻隔紫外;只做实验室小样,忽略量产设备一致性;用于大缝隙厚层填充;忽略塑胶应力开裂风险;选用刚性胶水用于存在热位移的部件;仅肉眼判断固化,缺少粘接强度与老化验证。
遇到以下情况,UV 胶通常不是最优方案:粘接区域完全避光、需要大体积填缝、基材完全不透光;或者使用环境对耐热、抗冲击、耐化学的要求超出 UV 胶体系上限。这时可以评估湿气固化、双组份、热固化、丙烯酸、环氧、有机硅或各类混合固化胶种。
九、UV 胶样品评估检查清单
拿到样品测试,不要仅凭 1‑2 次理想测试下定论,按清单系统评估:
测试所用基材、涂层、表面状态是否和量产件一致
测试光源波长、辐照强度参数
验证实际胶层厚度、粘接几何结构
确认配方定位:刚性、柔性、可剥离、光学级
工艺窗口对曝光时间波动的耐受程度
需要开展哪些环境老化验证
外观指标:高透明、低雾度、低溢胶、抗黄变
是否需要返修拆解能力
是否匹配现有点胶设备
实验室样品表现是否可以复现于量产设备
这套评估可以区分 “固化快的胶水” 和 “真实量产可靠的胶水”。
结语
当粘接位置光线可达、胶层厚度可控,并且追求快速定位、精密施胶、整洁外观,紫外光固化胶是非常优秀的解决方案,广泛应用于透明组件、电子、显示、光学精密零部件。但 UV 胶不能作为万能粘接方案。想要得到稳定效果,需要将化学配方、固化工艺、设备条件、基材结构视为整套系统综合匹配,不仅要测试粘接强度,更要验证固化可靠性、结构适配性、外观表现以及量产重复性。
FAQ
Q:什么是紫外光固化胶?
A:紫外光固化胶(UV 胶)是液态胶粘剂,在紫外线照射下实现按需快速粘接,多数为单组份,无需混合即可使用。
Q:UV 胶可以粘接不透明材料吗?
A:只要紫外线依旧可以从外露一侧抵达胶层就可以;如果整个粘接区域完全隔绝紫外光,则会固化不完全甚至无法固化。
Q:UV 胶为什么固化速度很快?
A:紫外光激活配方内部光引发剂,快速启动聚合反应,不依靠干燥或者湿气吸收,因此固化效率高。
Q:UV 胶适合大缝隙填充吗?
A:更适合薄且可控的胶层;胶层过厚,紫外光穿透受限,容易出现固化不均问题。
Q:UV 胶适合玻璃粘接吗?
A:是的,很多 UV 胶配方固化后胶线透明,点胶精密,只要光线可以穿透,玻璃粘接是 UV 胶的典型优势场景。
Q:如何正确评估 UV 胶样品?
A:使用真实量产基材、实际粘接结构和量产固化设备做测试,同时考察固化品质、附着力、外观以及目标环境下的耐久性。