在PCB三防涂覆、电子粘接、精密印刷等国内工业生产场景中,UV固化工艺凭借高效、节能、适配自动化产线的优势被广泛应用。不少工艺工程师在设备选型与参数调试时,往往仅参考产品手册标注的固化参数,却忽略光强衰减、工作距离、光照均匀度等关键变量,最终出现涂层固化不完全、局部发黏、附着力差、产品良率低等问题。本文结合实际生产场景,拆解UV固化的核心工艺逻辑,帮助企业精准把控固化品质。
一、UV固化核心原理:总剂量决定固化效果
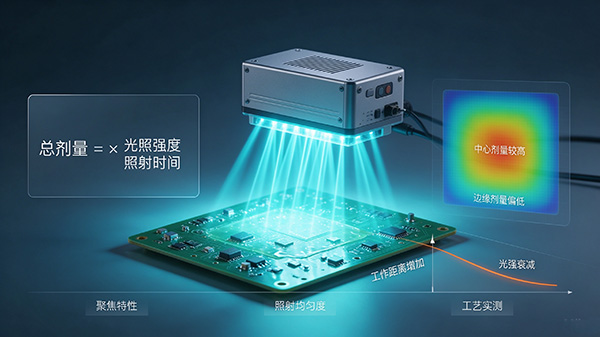
UV涂层、UV胶粘剂的固化效果,核心取决于UV总照射剂量,行业通用计算公式为:总剂量=光照强度×照射时间。
产品技术手册中,通常会标注标准工况下的光照强度参数,工程师可依托该数据初步测算固化所需的曝光时长,为产线参数设定提供基础依据。但在实际国内量产场景中,单纯依靠理论参数极易出现偏差,核心原因在于:手册标注的光强数值,均为固定测试距离下的标准数据,而实际生产的工作距离会直接改变真实光照强度,这也是多数固化工艺失效的核心诱因。
二、工作距离:影响UV固化稳定性的核心变量
UV光源的工作距离,即光源出光面与工件基材的垂直距离,是极易被忽视却至关重要的工艺参数。不同UV光源的聚焦角度、光束发散特性存在差异,即便两款光源标称功率一致,不同工作距离下的实际出光强度、有效照射效果也会相差悬殊。
针对国内主流生产场景,工艺差异带来的固化效果区别十分明显:
在高速印刷流水线中,工件与光源距离极近,光源聚焦偏差影响较小,可稳定实现快速固化;但在PCB电路板UV固化场景中,电路板元器件高低错落、基材表面凹凸不平,固定距离的普通散焦光源,会出现局部光照不足、固化不彻底的问题,无法满足精密电子件的防护与粘接要求。
从工艺特性来看,非聚焦式光源的光强会随工作距离增加快速衰减,仅适用于平面、规整、单一高度的工件;而聚焦型光源的光照能量集中度更高,即便工件存在高低落差、工作距离出现小幅波动,依然能保持稳定的光照强度,完美适配PCB、异形精密电子元器件的复杂固化场景,适配国内高端电子制造的量产需求。
三、光照均匀度:决定整批产品固化一致性
多数产品手册仅标注光源中心位置的峰值光强,这也是行业普遍存在的认知误区。实际上,UV光源的照射区域无法实现100%能量均匀分布,照射区域中心与边缘的光强存在明显差值,也就是光照均匀度偏差。
该问题在批量生产中影响极大:若工件摆放偏离光源中心区域,边缘位置的涂层、胶粘剂会因光照剂量不足,出现固化发软、耐候性差、脱落开裂等品质问题,直接导致批次产品一致性不达标,增加企业返工成本与损耗。因此,光源的有效照射面积与能量均匀度,是UV固化系统选型的核心考核指标。
四、工艺落地:拒绝纯理论参数,实测验证才是核心
对于电子涂覆、精密粘接等高要求工艺,仅依靠产品手册的理论参数,无法适配复杂的国内量产工况。不同材质基材、涂层厚度、胶水配方、产线速度,都会对固化参数产生影响。
因此,专业的工艺落地逻辑为:以理论参数为基础,结合自身产品特性与产线工况,开展实地打样测试,精准匹配最佳工作距离、曝光时长与光源参数,以此确定标准化的固化工艺方案,从根源上保障固化效果稳定、批次品质统一。
总结
企业在搭建UV固化工艺、选型固化设备与配套涂层材料时,不能单一依赖标称光强、固化时间等理论数据。光源工作距离、光束聚焦特性、光照均匀度、实际工况实测四大要素,是保障PCB涂覆、精密粘接等工艺高品质固化的关键。
优质的UV固化解决方案,需兼顾稳定的光照输出、适配复杂工件的距离兼容性与高均匀度照射能力,贴合国内自动化、高精度、高稳定性的工业生产需求,助力企业提升生产良率、降低工艺成本。