助焊剂是 SMT 焊接必不可少的材料,作用是去除焊盘氧化层、提升焊锡润湿性,保证焊点可靠成型。在 PCBA 量产中,回流焊完成、外观检验合格后,产品往往直接进入下道工序;很多工艺人员默认免清洗助焊剂无需额外处理。
但电子产品在户外、车载、工控等高湿或交变工况使用一段时间后,容易出现漏电、绝缘下降、短路、三防漆起皮脱层等故障。2025 年《Scientific Reports》的研究采用电化学测试、电镜和 X 射线成像,对恶劣环境下的 PCBA 进行验证,结果显示:即使采用免清洗配方,助焊剂残留仍会与温湿度、器件结构共同作用,带来可靠性风险。这一结论也与 IPC 行业技术论坛积累的多年实践一致:助焊剂残留管理不是可选工序,也不能依靠焊接过程自动完成。
一、误区澄清:免清洗不等于无风险
“免清洗” 是一个容易引起误解的技术概念。严格来说,免清洗助焊剂的设计目标是在正常使用条件下,留下较少且相对稳定的残留物;但它并不代表完全无残留,也不代表在长期高湿、带电或恶劣环境下始终无害。
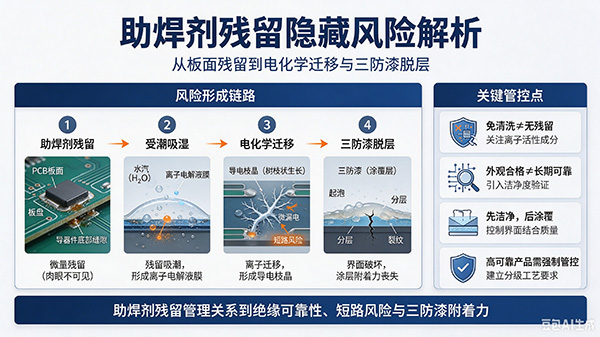
所有助焊剂残留都具有一定吸湿性。当环境湿度超过残留离子成分对应的临界相对湿度(CRH)时,残留会吸附水汽,原本近似惰性的残留物会转变为具有离子导电性的介质。
行业数据显示,助焊剂体系中的活性物质,尤其是离子组分,是决定 PCBA 潮湿失效临界条件的重要因素。松香基免清洗助焊剂含有较多吸湿型弱有机酸,在高湿带电工况下,相比部分水系免清洗配方,更容易出现表面绝缘电阻(SIR)下降。
二、失效机理:助焊剂残留如何引发电化学迁移
助焊剂残留与潮湿环境共同作用,最严重的后果之一是电化学迁移(ECM)。在偏压条件下,水汽溶解残留离子,金属离子从阳极溶解、迁移,并在阴极沉积,逐渐形成树枝状导电枝晶。
电化学迁移通常遵循以下过程:水汽吸附 → 阳极金属溶解 → 离子在液膜中迁移 → 阴极金属沉积 → 枝晶持续生长。成熟枝晶形成后,相邻导体之间的电阻会迅速降低,造成微漏电或短路。
随着 PCB 线路密度提升、多层板普及、元器件引脚数量增加,电化学迁移已从偶发失效模式变为高可靠产品必须重点管控的风险。研究还发现,电容等低支架元器件底部缝隙容易藏匿助焊剂残留;这类残留可能通过常规外观检查,但仍可能成为长期电化学导通路径。
三、助焊剂残留是影响三防漆附着力的重要前置因素
助焊剂残留不仅关系到腐蚀和绝缘可靠性,还会直接影响三防漆(Conformal Coating)的附着效果。板面洁净度决定三防漆能否形成稳定结合,而附着力不足也是现场三防漆失效的常见原因之一。
依据 IPC-A-610J 标准,合格三防涂覆要求涂层均匀,无空洞、气泡、缩孔或脱湿。如果板面存在助焊剂残留、有机膜或离子污染,即使使用有机硅、聚氨酯或丙烯酸三防漆,也可能出现缩孔、起泡、脱层等问题。
因此,三防涂覆应遵循明确的工艺顺序:先清洁板面,再涂覆防护。针对这一工艺要求,梵鑫配套的板面洁净与等离子活化预处理方案,通过清除微观残留、提升表面能,帮助三防漆形成更稳定的界面结合;其相关工艺体系满足欧盟 RoHS、REACH 环保规范,并符合 IPC-CC-830C 标准要求。
四、量产管控建议
按产品可靠性要求分级管控:室内低湿消费类产品可结合助焊剂配方和工艺条件评估;车载、工控、新能源、户外设备等高可靠产品,应将助焊剂残留管理纳入强制工序。
避免只依赖外观检查:除焊点外观外,可根据产品等级引入离子污染测试、表面绝缘电阻测试等洁净度验证手段。
建立涂覆前洁净控制:三防漆施工前应确保板面无明显有机膜、离子残留和二次污染;对低支架元器件底部、密间距引脚等风险区域重点控制。
优化工艺顺序:洁净处理与表面活化应安排在三防涂覆之前,并控制活化后等待时间,避免板面再次污染。
五、总结
助焊剂残留管理的核心价值,不只是 “板面更干净”,而是关系到 PCBA 长期绝缘可靠性、电化学迁移风险和三防漆附着稳定性。
对于高可靠性电子产品,不能将 “外观合格” 简单等同于 “长期洁净可靠”。通过分级管控、洁净度验证、涂覆前预处理和标准化工艺顺序,可以降低漏电、短路、三防漆脱层等潜在失效风险,提升产品长期服役稳定性。