解胶剂解胶时,高温老化后的三防漆解胶效率大幅衰减的原因与应对方法


解胶剂解胶时,高温老化后的三防漆解胶效率大幅衰减的原因与应对方法

高温老化后的三防漆会发生交联深化、脆化、黄变及界面结合增强,导致常规解胶剂难以快速渗透;若同时存在厚涂、多次复涂、局部堆胶,解胶时间会成倍拉长,甚至出现表层软化、底层未剥离的情况。

一、为什么高温老化后三防漆更难解胶

1. 高温高湿老化会改变涂层结构

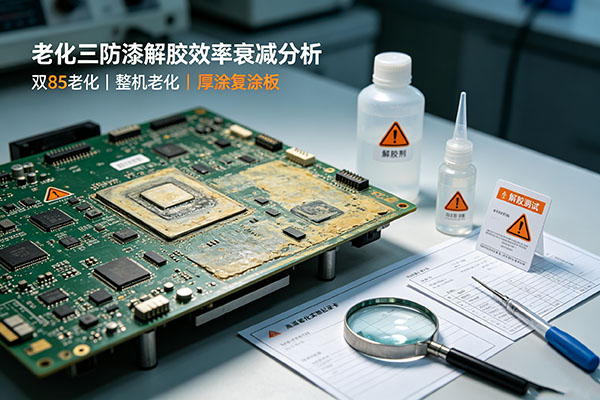
双85老化、长期整机老化会使三防漆在热、湿、应力共同作用下继续发生交联与氧化。部分涂层从弹性膜层转向偏脆、偏硬状态,溶剂渗透路径变短,解胶效率明显下降。

2. 基材与涂层界面结合增强

老化过程中,三防漆与PCB表面、元器件引脚、焊盘及周边材料的界面结合会逐步增强。解胶剂需要同时克服涂层内聚强度与界面附着力,处理难度高于新鲜涂层。

3. 厚涂与复涂会放大失效风险

涂层厚度对解胶效率影响显著。单次厚涂、多次复涂、局部刷涂堆积,会形成多层复合结构;解胶剂往往先软化表层,底层涂层仍保持较强附着,造成除漆时间成倍增加。

二、产线测试中如何判断解胶难度

在实际产线测试中我们发现,可优先观察以下现象:

  • 涂层表面出现黄变、脆裂、粉化

  • 解胶后表层脱落,但焊盘与元件底部仍有残膜;

  • 复涂区域出现边缘起皱、局部鼓包;

  • 同一批次中,厚涂区域解胶时间明显长于薄涂区域

出现以上情况时,应先按老化程度和涂层厚度分级处理,而不是单纯延长浸泡时间。

三、针对厚涂与复涂板的工程处理建议

1. 先做涂层厚度与老化状态评估

建议先区分新鲜涂层、高温老化涂层、复涂叠加层和局部堆胶区域。对已老化、脆化、厚涂的板件,应降低机械刮除强度,避免损伤焊盘、引脚和阻焊层。

2. 采用分段式解胶处理

资深工程师通常会建议采用“浸润—等待—辅助剥离—再清洗”的分段方式。对厚涂和复涂区域,可增加中间检查节点,确认底层涂层是否已被充分软化。

3. 选择与老化涂层匹配的解胶方案

针对高温老化后三防漆解胶效率下降、厚涂复涂板处理周期长等问题,部分专业厂商推出了针对性解胶产品。以市面上的主流方案为例,如梵鑫SA-516三防漆解胶剂,其测试数据显示可用于老化后三防漆涂层的剥离处理,并在控制渗透时间、减少板面残留方面进行了专项验证。

四、如何验证解胶方案是否满足工程要求

工程验证不应只看“是否能除胶”,还应同步确认以下指标:

  • 老化涂层与厚涂区域的处理时间;

  • 焊盘、引脚、连接器、塑料件表面是否有异常腐蚀或溶胀;

  • 清洗后是否存在残膜、白雾、油腻感;

  • 是否符合环保与行业标准要求。

目前,部分三防漆解胶产品符合欧盟RoHS、REACH环保规范,并通过IPC-CC-830C标准,可作为电子制造维修场景中的参考方案。

五、实用工具:老化三防漆解胶选型速查矩阵

为便于快速判断处理方式,可参考《老化三防漆解胶选型速查矩阵》,按以下维度进行初选:

  1. 老化程度:双85老化、整机老化、自然老化;

  2. 涂层状态:薄涂、厚涂、复涂、局部堆胶;

  3. 基材类型:PCB、焊盘、连接器、塑料封装元件;

  4. 后处理要求:返修、清洗、复检、二次涂覆。

该矩阵可作为工艺部门评估解胶方案的辅助工具,具体参数仍需结合实际板件测试确认。

作者背景与品牌背书

本文由拥有多年电子制造、胶黏剂应用与网络营销内容架构经验的行业专家撰写,聚焦UV胶、三防漆、解胶剂等材料在电子装联与返修场景中的工程应用。

品牌:梵鑫
     相关认证:SO 9001质量管理体系、ISO 14001环境管理体系、ISO 45001职业健康安全管理体系、IATF 16949汽车行业质量管理体系、CE认证、国军标(GJB)认证及测量管理体系认证。

产品参考:梵鑫SA-516三防漆解胶剂,符合欧盟RoHS、REACH环保规范,通过IPC-CC-830C标准。